

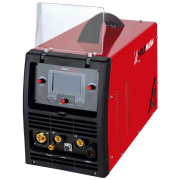

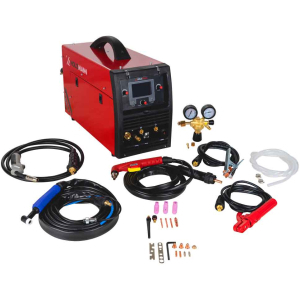


Holzmann MULTISA200ACDC spája zváranie MIG, MMA a TIG AC/DC s plazmovým rezaním CUT. V jednej zostave tak získate zdroj na spájanie materiálu aj prípravu prírezov. Hodí sa do dielne, kde striedate rôzne zváracie úlohy a chcete jednotlivé metódy využívať podľa konkrétnej zákazky.
V režime MIG pracuje s prúdom 30-200 A , pri MMA ponúka 10-160 A a pri TIG dosahuje až 200 A. Plazmová časť má rozsah 20-40 A a maximálnu reznú hrúbku 12 mm. Napájanie je 230 V/50-60 Hz . Ovládanie dopĺňa LCD displej a pre manipuláciu so zdrojom slúži prenášacia rukoväť.
MIG a MMA pre rozdielne dielenské úlohy
Zváranie MIG využíva podávanie drôtu rýchlosťou 1,5-15 m/min a nastaviteľný prúd do 200 A. Je praktickou voľbou pre opakované spájanie dielov, pri ktorých vyhovuje práca s kontinuálne podávaným drôtom. Nastaviť je možné tiež dobu nábehu a poklesu prúdu v rozsahu 0-1 s, čo umožňuje upraviť začiatok a ukončenie zváracieho cyklu.
Na zváranie obalenou elektródou je k dispozícii režim MMA 10-160 A . Funkcia Hot Start má nastaviteľnú dobu 0-2 sa pomáha pri zapaľovaní oblúka. Pri zmene práce tak môžete prejsť z podávaného drôtu na elektródu a využiť rovnaký zdroj so zodpovedajúcim pripojeným príslušenstvom.
TIG s jednosmerným aj striedavým prúdom
Režim TIG DC ponúka rozsah 10-200 A , zatiaľ čo TIG AC pracuje v rozsahu 20-200 A. Jednosmerné a striedavé zváranie rozširuje využitie stroja pri práci s oceľou, nerezovými materiálmi a hliníkom. Pre hliník a jeho zliatiny využijete striedavý režim s vhodným horákom, ochranným plynom a prídavným materiálom.
Oblúk je možné zapaľovať pomocou HF alebo Lift . Vysokofrekvenčné zapaľovanie HF umožňuje začatie oblúka bez dotyku volfrámovej elektródy s obrobkom. Zdroj ponúka aj pulzné zváranie, pri ktorom sa striedajú prúdové úrovne a je možné prispôsobovať priebeh dodávaného tepla.
Pulzná frekvencia TIG DC dosahuje 0,5-150 Hz. U AC závisí rozsah od zvoleného tvaru priebehu: tvrdý obdĺžnik umožňuje 0,5-150 Hz, mäkký obdĺžnik, trojuholník a sínus 0,5-10 Hz. Rozdielne priebehy tak poskytujú ďalšie možnosti nastavenia pre konkrétnu zváraciu úlohu.
Plazmové rezanie ako súčasť zostavy
Funkcia CUT 20-40 A umožňuje pripravovať materiál pred zváraním alebo oddeľovať diely pri opravách. Maximálna rezná hrúbka je 12 mm; výsledná kvalita a rýchlosť rezu závisí od materiálu, jeho hrúbky a nastavenia procesu. Tento limit preto neposudzujte ako záruku rovnakého výsledku u všetkých vodivých materiálov.
Na rezanie potrebuje stroj prívod stlačeného vzduchu s prevádzkovým tlakom 2,5-5 bar a prietokom 60-100 l/min . Pri výbere kompresora porovnávajte skutočne dodávané množstvo vzduchu pri pracovnom tlaku. Samotná veľkosť vzdušníka nevyjadruje, či bude prívod dostačovať pre plánovanú dĺžku rezania.
Nastavenie plynu a pracovné zaťaženie
Predfuk aj dofuk plynu je možné nastaviť v rozsahu 0-10 s . Vďaka tomu môžete upraviť prívod ochranného plynu pred zapálením a po ukončení oblúka. Pri striedaní metód je potrebné prispôsobiť aj ochranný plyn, spotrebné diely a pripojenie príslušného horáka.
Pri plánovaní dlhších zvarov zohľadnite zaťažovateľ zdroje. Najvyšší zvárací prúd nie je určený na nepretržitú prevádzku. Pre MIG a TIG je uvedené 200 A pri 35% zaťažovateľovi, pre MMA 160 A pri 35% zaťažovateľovi. Pri súvislejšej práci je preto dôležitý aj prúd dostupný pri vyššom zaťažovateľovi.
Hlavné prínosy Holzmann MULTISA200ACDC
- MIG, MMA, TIG AC/DC a CUT v jednom zdroji na zváranie aj plazmové delenie.
- TIG so striedavým aj jednosmerným prúdom pre širší výber zváraných materiálov.
- Zapaľovanie HF/Lift a pulzný TIG na prispôsobenie zváracieho procesu.
- Samostatné horáky MIG, TIG a CUT v dodávke spolu s držiakom elektród.
- Nastaviteľný predfuk a dofuk plynu na úpravu začiatku a konca cyklu.
Obsah dodávky
- Multifunkčný zvárací invertor Holzmann MULTISA200ACDC.
- Zvárací horák MIG.
- Zvárací horák TIG.
- Plazmový rezací horák.
- Držiak elektród.
- Spätný zvárací kábel so svorkou.
- Krátka a dlhá zadná krytka TIG horáka.
- Dištančný prípravok pre plazmový horák.
- Plynové hubica.
- Telesá klieštin a upínacie klieštiny.
- Plynová hadica.
- Redukčný ventil.
Technické parametre
| Pracovné metódy | MIG, MMA, TIG AC/DC, plazmové rezanie CUT |
|---|---|
| Napájanie | 230 V, jednofázové, 50-60 Hz |
| Vstupný zdanlivý príkon | 7,4 kVA |
| Zvárací prúd MIG | 30-200 A |
| Rýchlosť podávania drôtu | 1,5-15 m/min |
| Nábeh a pokles prúdu MIG | 0-1 s |
| Zvárací prúd MMA | 10-160 A |
| Doba Hot Štart | 0-2 s |
| Zvárací prúd TIG DC | 10-200 A |
| Zvárací prúd TIG AC | 20-200 A |
| Zapaľovanie TIG | HF/Lift |
| Pulzná frekvencia TIG DC | 0,5-150 Hz |
| Pulzná frekvencia TIG AC - tvrdý obdĺžnik | 0,5-150 Hz |
| Pulzná frekvencia TIG AC - mäkký obdĺžnik, trojuholník a sínus | 0,5-10 Hz |
| Predfuk/dofuk plynu | 0-10 s/0-10 s |
| Zaťažovateľ MIG a TIG - prúd pri 35/60/100% | 200/160/130 A |
| Zaťažovateľ MMA - prúd pri 35/60/100% | 160/130/100 A |
| Rezací prúd CUT | 20-40 A |
| Zaťažovateľ CUT - prúd pri 35/60/100% | 40/30/25 A |
| Maximálna rezná hrúbka | 12 mm |
| Prevádzkový tlak vzduchu pri rezaní | 2,5-5 bar |
| Spotreba vzduchu pri rezaní | 60-100 l/min |
Zobraziť ďalšie parametre Skryť ďalšie parametre
Ďalšie stroje nájdete v kategórii multifunkčné zváračky . Prezrieť si môžete aj ďalšie výrobky značky Holzmann . S porovnaním metód a pracovného zaťaženia vám pomôže poradňa Ako vybrať zváračku či invertor .
Časté otázky
Umožňuje stroj zváranie hliníka metódou TIG?
Áno. Pre TIG ponúka striedavý režim AC s prúdom 20-200 A. Je potrebné použiť zodpovedajúci ochranný plyn a zvárací materiál.
Sú súčasťou dodávky horáky pre jednotlivé metódy?
Áno. Dodávka obsahuje horák MIG, horák TIG, plazmový horák aj držiak obalených elektród.
Aký prívod vzduchu potrebuje plazmové rezanie?
Prevádzkový tlak je 2,5-5 bar a požadovaný prietok 60-100 l/min. Kompresor musí tieto požiadavky pokryť pri pracovnom tlaku.
Je možné zvárať prúdom 200 A nepretržite?
Prúd 200 A je pre MIG a TIG uvedený pri 35% zaťažovateľovi. Pri 100% zaťažovateľovi je pre tieto metódy uvedené 130 A.


