- Kategórie
-
Aku stroje, náradie a príslušenstvo
 Ako vybrať aku priamu brúsku
Ako vybrať aku pásovú brúsku
Ako vybrať aku vibračnú brúsku
Ako vybrať aku multifunkčnú brúsku
Ako vybrať aku uhlovú brúsku
Ako vybrať aku excentrickú brúsku
Ako vybrať aku pílu na stavebné materiály
Ako vybrať aku ponornú pílu
Ako vybrať aku pokosovú pílu
Ako vybrať aku pílu chvosta
Ako vybrať aku priamočiaru pílu
Ako vybrať aku okružnú pílu
Ako vybrať aku reťazovú pílu
Ako vybrať sadu aku náradia
Ako vybrať aku vyžínač
Ako vybrať aku vŕtačku
Ako vybrať aku vŕtacie a búracie kladivo
Ako vybrať aku brúsku
Ako vybrať batériu a nabíjačku
Ako vybrať aku rázový uťahovák
Ako vybrať aku leštičku
Ako vybrať aku skrutkovač
Ako vybrať aku klincovačku
Ako vybrať aku svietidlo
Ako vybrať aku pištoľ
Ako vybrať aku rádio
Ako vybrať aku pílu
Ako vybrať aku záhradný vysávač a fúkač
Ako vybrať aku nožnice
Ako vybrať aku vysávač
Ako vybrať aku hoblík
Ako vybrať aku kompresor
Ako vybrať aku hydraulické lisy a kliešte
Ako vybrať aku postrekovač
Ako vybrať aku teplovzdušnú pištoľ
Ako vybrať aku miešadlo
Ako vybrať aku račňu
Ako vybrať aku čerpadlo na vodu
Ako vybrať aku tlakovú umývačku
Ako vybrať aku frézku
Ako vybrať aku ventilátor
Ako vybrať akumulátorové nožnice na plech
Ako vybrať Aku kefu?
-
Dielňa a všetko okolo (vybavenie, stroje, nástroje)
Ako vybrať hydraulický navijak
Ako vybrať aku navijak
Ako vybrať lanový hupcuk
Ako vybrať ručný lanový napinák
Ako vybrať elektrický navijak 12 V a 24 V
Ako vybrať ručný navijak
Ako vybrať elektrický lanový zdvihák
Ako vybrať lanový zdvihák a navijak
Ako vybrať odhlučnený kompresor
Ako vybrať nabíjačku pre EFB batériu
Ako vybrať zdvihák a hever
Ako vybrať hydraulický zdvíhací valec
Ako vybrať hydraulický pätkový zdvihák
Ako vybrať pákový zdvihák
Ako vybrať zdvihák prevodovky
Ako vybrať pneumatický mechový zdvihák
Ako vybrať pojazdný hydraulický zdvihák
Ako vybrať hydraulický bábikový zdvihák
Ako vybrať prísavky na sklo
Ako vybrať paletový vozík
Ako vybrať zdvihák sadrokartónových dosiek
Ako vybrať vozík na doskový materiál
Ako vybrať transportnú plošinu
Ako vybrať zdvíhací stôl
Ako vybrať ručný prepravný vozík
Ako vybrať ručný vysokozdvižný vozík
Ako vybrať rudla
Ako vybrať dielenský nábytok
Ako vybrať skriňu na náradie
Ako vybrať zostavu dielenského nábytku
Ako vybrať regál do dielne
Ako vybrať dielenský vozík bez náradia
Ako vybrať dielenský vozík s náradím
Ako vybrať dielenský vozík
Ako vybrať plynový infražiarič
Ako vybrať naftový infračervený ohrievač
Ako vybrať elektrický infračervený ohrievač
Ako vybrať naftový ohrievač s priamym spaľovaním
Ako vybrať naftový ohrievač s nepriamym spaľovaním
Ako vybrať plynové kachle
Ako vybrať plynový teplomet
Ako vybrať plynový ohrievač s ventilátorom
Ako vybrať olejový radiátor
Ako vybrať akumulačný priamotop
Ako vybrať elektrický ohrievač s ventilátorom
Ako vybrať podlahový ventilátor
Ako vybrať radiálny ventilátor
Ako vybrať axiálny ventilátor
Ako vybrať stavebný a priemyselný odvlhčovač
Ako vybrať pracovné kozy a podstavce
Ako vybrať stolársku hoblicu
Ako vybrať skladací pracovný stôl
Ako vybrať dielenský stôl a ponk
Ako vybrať pracovný stôl
Ako vybrať adsorpčný odvlhčovač
Ako vybrať priemyselný ventilátor
Ako vybrať domáci odvlhčovač
Ako vybrať plynový ohrievač
Ako vybrať naftový ohrievač
Ako vybrať infračervený ohrievač
Ako vybrať elektrický ohrievač
Ako vybrať vykurovací panel
Ako vybrať zdvíhaciu techniku
Ako vybrať manipulačnú techniku
Ako vybrať ohrievač
Ako vybrať odvlhčovač vzduchu
Tipy na brúsenie, rezanie a rezanie pre skvelé výsledky
Výhody pneumatického náradia
Ako vybrať momentový kľúč?
Ako vybrať pilníky?
Ako správne vybrať nožnice na plech?
Ako vybrať zverák do dielne
Ako vybrať stolnú vŕtačku
Ako vybrať stolnú pílu do dielne
Sekery
Ako vybrať ručné hoblíky
Ako vybrať ručnú pílu
Ako vybrať odsávač pilín a prachu
Náradie
Ako vybrať merací laser
-
Drevoobrábacie stroje, nástroje a technológie
Ako vybrať kombinovaný drevoobrábací stroj
Ako vybrať frézku na drevo
Ako vybrať sústruh na drevo
Ako vybrať oporné stojany
Ako vybrať dlabačku
Ako vybrať odsávač prachu
Ako vybrať olepovačku hrán
Ako vybrať pásovú pílu na drevo
Ako vybrať kotúčovú stolnú pílu na drevo
Ako vybrať cirkulárku
Ako vybrať pásovú pílu na guľatinu
Ako vybrať formatovaciu pílu
Ako si vybrať hobľovku
Ako si vybrať stroj na spracovanie dreva
Ako vybrať reťazovú pílu
Ako vybrať pásovú pílu
Ako vybrať okružnú pílu
Ako vybrať nožnice na konáre
Ako vybrať lupienkovú pílu
Ako vybrať kozu na rezanie dreva
Ako vybrať priamočiaru pílu?
Ako si vybrať drevárku
Ako vybrať elektrickú brúsku na drevo
-
Elektrické náradie a nástroje na remeselné práce
Ako vybrať sukovaciu vŕtačku
Ako vybrať závitorez
Ako vybrať príklepovú vŕtačku
Ako vybrať vŕtačku bez príklepu
Ako vybrať sponkovačku
Ako vybrať drážkovačku
Ako vybrať vŕtačku
Ako vybrať elektrický hoblík
Ako vybrať stojanú vŕtačku
Ako vybrať spájku
Ako vybrať stavebné miešadlo
Ako vybrať rezačku na dlažbu
Ako vybrať elektrické nožnice na plech
Ako vybrať elektrickú frézku
Ako vybrať búracie kladivo
Ako vybrať polyfúznu zváračku
Ako vybrať elektrický skrutkovač
Ako vybrať rezačku polystyrénu
Ako vybrať rázový uťahovák
Ako vybrať pokosovú pílu
Ako vybrať elektrické náradie?
Vŕtačky - Váš nevyhnutný spoločník pri práci
Ako vybrať vŕtacie kladivo
- Elektrické generátory, elektrické generátory a všetko okolo
- Kompresory a klimatizácia
-
Kovoobrábacie stroje a nástroje
Ako vybrať stolný hydraulický lis
Ako vybrať hydraulický dielenský lis
Ako vybrať ručný mechanický lis
Ako vybrať zakružovačku profilov
Ako vybrať elektrickú zakružovačku
Ako vybrať ručnú zakružovačku plechu
Ako vybrať vibračnú brúsku
Ako vybrať uhlovú brúsku
Ako vybrať stolnú brúsku
Ako vybrať priamu brúsku
Ako vybrať pásovú brúsku
Ako vybrať leštiacu brúsku
Ako vybrať kefovú brúsku
Ako vybrať brúsku na vrtáky
Ako vybrať brúsku na sadrokartón
Ako vybrať brúsku na plocho
Ako vybrať brúsku pílových kotúčov
Ako vybrať oscilačnú brúsku
Ako vybrať multifunkčnú brúsku
Ako vybrať z ostatných brúsok
Ako vybrať nástrojársku frézku
Ako vybrať vŕtačko-frézku
Ako vybrať stolnú frézku
Ako vybrať CNC sústruh
Ako vybrať univerzálny sústruh
Ako vybrať kombinovaný sústruh
Ako vybrať stolný sústruh
Ako vybrať tanierovú brúsku na kov
Ako vybrať brúsku pre mokré a suché brúsenie
Ako vybrať kombinovanú brúsku
Ako vybrať dvojkotúčovú brúsku
Ako vybrať Thermdrill
Ako vybrať nožnice na plech
Ako vybrať stojanovú vŕtačku 230 V
Ako vybrať dielenský lis
Ako vybrať strojný zverák
Ako vybrať merací prístroj
Ako vybrať strojnú vŕtačku
Ako vybrať zakružovačku
Ako vybrať ručný úkosovací stroj
Ako vybrať brúsku na plocho
Ako vybrať ohýbačku plechu
Ako vybrať brúsku
Ako vybrať dierovač rúrok
Ako vybrať CNC stroj
Ako vybrať magnetickú vŕtačku
Ako vybrať frézku na kov
Ako vybrať radiálnu vŕtačku
Ako vybrať stojanovú vŕtačku 400 V
Ako vybrať kotúčovú brúsku
Ako vybrať sústruh
Ako vybrať stroj na obrábanie kovov
Ako vybrať pásovú brúsku?
Na čo slúži uhlová a stolová brúska?
Ako si vybrať správny brusku?
Ako vybrať excentrickú brúsku
Ako vybrať elektrickú brúsku
-
Stavebné a betónové stroje a nástroje
Ako vybrať Vibračný pech
Ako vybrať rezač škár
Ako vybrať vibračnú dosku
Ako vybrať minidumper
Ako vybrať hladičku betónu
Ako vybrať stavebnú pílu
Ako vybrať náradie na dlažbu a obrubníky
Ako vybrať vibrátor betónu
Ako vybrať stavebnú miešačku
Ako vybrať nakladač
Ako vybrať vibračný valec
Ako vybrať razečku na dlažbu
Ako vybrať minibager
Stavebné miešačky Lescha
Ako vybrať brúsky na sadrokartón?
-
Zváranie, technológia zvárania a technológia spájania materiálov
Ako vybrať zváraciu kuklu s filtračnou jednotkou
Ako vybrať samostmievaciu kuklu
Ako vybrať CNC rezací automat
Ako vybrať ochranné zásteny
Ako vybrať čistenie nerezu po zváraní
Ako vybrať TIG horák
Ako vybrať zvárací horák MIG/MAG
Ako vybrať odsávač zváracích splodín
Ako vybrať zváraciu kuklu
Ako vybrať zvárací stôl
Ako vybrať volfrámovú elektródu
Aké sú metódy zvárania?
Ako si vybrať zváračku alebo invertor?
Čo je to invertor
Rady pri kúpe zváračky - MIG-MAG (Co2)
Zvarové spoje
Rady pri kúpe zváračky - Invertor
- Poradňa pre záhradnú techniku
-
Nabíjačky autobatérií a štartovacie zdroje
Ako vybrať štartovacie káble
Ako vybrať tester autobatérie
Ako vybrať menič napätia
Ako vybrať nabíjačku autobatérií s pomocným štartom
Ako vybrať nabíjačku autobatérií 24 V
Ako vybrať nabíjačku autobatérie 12 V
Ako vybrať nabíjačku batérií 6 V
Ako vybrať nabíjačku autobatérie
Ako vybrať profesionálnu štartovaciu stanicu
Ako vybrať štartovací vozík s nabíjačkou
Ako vybrať štartovací booster
Ako vybrať vreckový štartovací zdroj
Ako vybrať štartovací zdroj
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ponuka pre vás
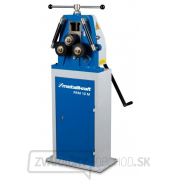
Ako vybrať zakružovačku profilov
Vytvorený 26.10.2026 (Aktualizácia 26.10.2026)
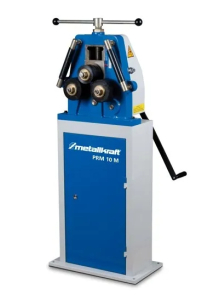
Zakružovačka profilov a rúrok je kovoobrábací stroj určený na postupné tvarovanie kovových profilov, rúrok, pásoviny a plného materiálu do oblúkov, kruhov alebo špirál. Využíva sa pri výrobe zábradlia, brán, prístreškov, kovových rámov, konštrukcií a ďalších zakrivených dielov. Materiál prechádza medzi pracovnými kladkami, ktorých vzájomná poloha určuje výsledné zakrivenie. Podľa konštrukcie môže byť zakružovačka ovládaná ručne, elektricky alebo pomocou hydraulického systému.
Pri výbere rozhoduje predovšetkým druh a rozmer profilu, materiál a hrúbka steny, požadovaný polomer zakruženia, spôsob pohonu, prevedenie pracovných kladiek a početnosť používania . Iný stroj potrebujete na občasné zakružovanie menších oceľových pásovín a iný na pravidelnú výrobu kruhových konštrukcií z jeklov alebo rúrok. Najdôležitejšie je preto overiť, či konkrétna zakružovačka zvládne požadovanú kombináciu materiálu, prierezu a výsledného tvaru.
Rýchle odporúčanie:
- Pre menšiu zámočnícku dielňu a občasné zakružovanie: vyberajte ručnú zakružovačku so zodpovedajúcim rozsahom profilov a vhodnými kladkami.
- Pre pravidelnú výrobu oblúkov a kruhových konštrukcií: zamerajte sa na elektrickú zakružovačku s motorovým pohonom valcov, reverzáciou a pohodlným ovládaním.
- Pre väčšie profily a náročnejšiu kovovýrobu: zvážte hydraulickú zakružovačku s dostatočnou kapacitou, presným nastavením prítlaku a vhodným vedením materiálu.
- Pre tenkostenné rúrky a špeciálne profily: overte kompatibilné tvarové kladky, požadovaný polomer a prípustnú deformáciu prierezu.
1. Aký materiál a profil budete zakružovať?
Základným krokom je určiť druh materiálu a presný tvar jeho prierezu. Zakružovačky môžu byť určené pre pásovinu, guľatinu, štvorhranné tyče, uzavreté jakle, kruhové rúrky alebo otvorené profily. Každý prierez kladie na stroj iné nároky a často vyžaduje aj odlišné pracovné kladky.
Zakružovanie jeklov a uzavretých profilov
Štvorcové a obdĺžnikové duté profily, bežne označované ako jekly, sa používajú napríklad pri výrobe brán, zábradlí, rámov a nosných konštrukcií. Pri zakružovaní je dôležité zohľadniť rozmery profilu, hrúbku steny a orientáciu ohybu.
Obdĺžnikový jekel 40 × 20 mm sa bude pri ohýbaní cez vyššiu a nižšiu stranu správať odlišne. Kapacitu stroja preto nestačí posudzovať iba podľa najväčšieho uvedeného rozmeru. Overte tiež možnosť správneho vedenia profilu a prípustné zmeny jeho prierezu.
Pri tenkostenných profiloch môže pri príliš malom polomere alebo nevhodnom vedení dochádzať k splošteniu, zvlneniu alebo inej deformácii stien. Pokiaľ potrebujete zachovať presný tvar profilu, je vhodné požadovanú operáciu vopred overiť podľa technickej dokumentácie alebo vzorky materiálu.
Zakružovanie okrúhlych rúrok
Pre kruhové rúrky sa používajú kladky zodpovedajúce ich vonkajšiemu priemeru. Správne podoprenie je dôležité najmä pri tenkostenných rúrkach, ktoré sú citlivejšie na deformáciu pri ohýbaní.
Pri výbere vždy uvádzajte vonkajší priemer rúry, hrúbku steny, druh materiálu a požadovaný polomer. Samotný údaj o maximálnom priemere bez týchto informácií nie je dostatočný.
Pokiaľ namiesto plynulého oblúka potrebujete jednotlivé ohyby pod určitým uhlom, môžu byť vhodnejšie ohýbačky rúrok so zodpovedajúcimi tvarovými segmentmi.
Zakružovanie pásoviny a plného materiálu
Plochá oceľ, guľatina a štvorhranné plné tyče patria medzi bežné materiály na výrobu dekoratívnych oblúkov, konštrukčných prvkov alebo kovových rámov. Pri plnom materiáli je dôležitý najmä prierez, pevnosť materiálu a požadovaný polomer.
U pásoviny rozlišujte zakružovanie na plocho a na výšku. Pri ohýbaní cez širší rozmer prierezu môže byť potrebná výrazne väčšia tvárniaca sila. Stroje preto môžu mať pre jednotlivé smery ohýbania odlišné kapacitné hodnoty.
Zakružovanie profilov L, T a U
Uholníky, T profily a U profily vyžadujú pri zakružovaní vhodnú podporu a vedenie. Kvôli nesymetrickému prierezu môžu mať tendenciu sa pri prechode medzi kladkami stáčať alebo deformovať.
Pre tieto materiály môžu byť potrebné špeciálne tvarové kladky, bočné vodiace kladky alebo ďalšie prípravky. Pred nákupom preto overte, či výrobca konkrétneho stroja podporuje požadovaný profil a či potrebné príslušenstvo patrí do základnej výbavy.
2. Maximálny rozmer profilu a kapacita zakružovačky
Kapacita stroja určuje, aké materiály a prierezy je možné za stanovených podmienok spracovávať. Výrobcovia môžu uvádzať maximálny priemer guľatiny, rozmery štvorhranného materiálu, veľkosť jeklov alebo jednotlivé hodnoty pre pásovinu a otvorené profily.
Tieto údaje nemožno vzájomne zamieňať. Napríklad maximálny priemer plnej guľatiny neznamená, že stroj zvládne dutú rúrku rovnakého priemeru s požadovanou kvalitou zakruženia.
Ako správne čítať kapacitné tabuľky?
Pri profesionálnych zakružovačkách bývajú uvedené samostatné hodnoty pre rôzne druhy profilov a ich orientáciu. Niektoré tabuľky súčasne uvádzajú najmenší dosiahnuteľný priemer zakruženia pre konkrétny rozmer.
Pri porovnávaní preto sledujte vždy celú kombináciu:
- Typ a rozmer prierezu.
- Materiál a jeho mechanické vlastnosti.
- Smer zakružovania profilu.
- Požadovaný polomer alebo priemer výsledného oblúka.
- Potrebné pracovné kladky a ich dostupnosť.
Pokiaľ sa maximálna kapacita vzťahuje k bežnej konštrukčnej oceli, nemusí platiť rovnaká hodnota pre nerezovú oceľ alebo iný materiál s vyššou pevnosťou. Pri náročnejších zákazkách požadujte potvrdenie vhodnosti konkrétneho stroja od dodávateľa.
3. Minimálny polomer a priemer zakruženia
Jedným z najdôležitejších parametrov je minimálny dosiahnuteľný polomer zakruženia. Ten určuje, ako tesný oblúk dokáže stroj z konkrétneho materiálu vytvoriť. Záleží na rozstupe pracovných kladiek, konštrukcii stroja, geometrii profilu a vlastnostiach materiálu.
Pozor na rozdiel medzi polomerom a priemerom: polomer predstavuje vzdialenosť od stredu kružnice k jej okraju, zatiaľ čo priemer je dvojnásobný. Ak výkres uvádza polomer 500 mm, zodpovedajúci priemer kružnice je 1 000 mm pri meraní k rovnakej referenčnej čiare.
Pri profiloch a rúrkach je navyše nutné určiť, či sa požadovaný rozmer vzťahuje k osi materiálu, jeho vnútornému alebo vonkajšiemu povrchu. Rozdiel môže byť pre presnú výrobu významný.
Prečo nie je možné zakrúžiť každý profil do ľubovoľne malého priemeru?
Pri menšom polomere zakruženia rastie deformácia materiálu a môžu sa prejaviť obmedzenia jeho tvárnosti. Pri dutých profiloch môže dochádzať k zmene prierezu, pri otvorených profiloch tiež k skrúteniu alebo vybočeniu.
Pokiaľ potrebujete vyrábať malé kruhy, overte najmenší dosiahnuteľný priemer pre presný profil. Údaj o maximálnej veľkosti materiálu sám o sebe nestačí.
Rovné konce a pružné odpruženie materiálu
Pri zakružovaní medzi valcami môžu na začiatku a konci polotovaru zostávať rovnejšie úseky. Ich dĺžka závisí od konštrukcie zakružovačky a spôsobu práce. Pri výrobe uzavretých kruhov preto počítajte s možnosťou predohybu, následnej úpravy alebo odstránenia časti koncov.
Materiál sa po prechode medzi kladkami tiež čiastočne pružne vracia. Výsledný polomer sa tak môže líšiť od okamžitého nastavenia stroja. Pre presnejšiu výrobu je vhodné vykonať skúšobné zakruženie a nastavenie postupne upraviť.
4. Ručná, elektrická alebo hydraulická zakružovačka?
Spôsob pohonu ovplyvňuje náročnosť obsluhy, pracovné tempo a možnosti opakovanej výroby. Vyšší stupeň mechanizácie je výhodný najmä pri väčšom počte dielov alebo pri práci s materiálom vyžadujúcim väčšiu tvárniacu silu.
Ručné zakružovačky profilov a rúrok
Ručné zakružovačky sú vhodné pre menšie zámočnícke dielne, údržbu a príležitostnú výrobu oblúkov. Materiál sa medzi kladkami posúva pomocou ručného pohonu a prítlak sa nastavuje mechanicky podľa konštrukcie stroja.
Výhodou je jednoduchšia konštrukcia, menšia náročnosť na vybavenie dielne a možnosť práce bez elektrického pohonu. Pri zakružovaní väčšieho množstva dielov však môže byť ručné ovládanie fyzicky náročné a pomalšie.
Ručné stroje sú praktické predovšetkým vtedy, keď spracovávané profily zodpovedajú ich kapacite a nepožadujete vysokú produktivitu.
Elektrické zakružovačky profilov
Elektrické zakružovačky využívajú elektromotor na pohon pracovných kladiek alebo valcov. Obsluha tak nemusí ručne zaisťovať posuv materiálu a môže sa lepšie sústrediť na jeho vedenie a kontrolu výsledného tvaru.
Pri motorových modeloch sledujte výkon, pracovnú rýchlosť, možnosť zmeny smeru otáčania a spôsob ovládania. Praktické je nožné ovládanie, ktoré umožňuje obsluhe riadiť pohyb stroja a súčasne kontrolovať materiál z bezpečnej pracovnej pozície.
Samotný elektrický pohon ale neznamená automatické nastavenie zakružovacieho polomeru. Pri rade strojov zostáva prítlak kladky nastavovaný ručne.
Hydraulické zakružovačky profilov a rúrok
Hydraulické zakružovačky sú určené najmä pre náročnejšiu prevádzku a spracovanie väčších prierezov. Hydraulický systém podľa konštrukcie zaisťuje nastavenie polohy jednej alebo viacerých pracovných kladiek. Pohon posuvu materiálu pritom môže byť samostatný.
Pri profesionálnych modeloch sa môžete stretnúť s digitálnym odmeriavaním, diaľkovým ovládaním, bočnými vodiacimi kladkami alebo možnosťou práce vo vodorovnej a zvislej polohe.
Hydraulické prevedenie sa oplatí predovšetkým tam, kde potrebujete opakovane nastavovať väčšiu tvárniacu silu a vyrábať väčšie množstvo obdobných dielov. Pri výbere ale stále rozhoduje konkrétna kapacitná tabuľka, nie iba prítomnosť hydrauliky.
5. Pracovné kladky a možnosti vedenia materiálu
Zakružovacie kladky patria medzi najdôležitejšie časti stroja. Ich tvar musí zodpovedať opracovávanému materiálu a umožňovať jeho stabilné vedenie počas zakružovania.
Univerzálne a tvarové kladky
Pre niektoré profily sú vhodné štandardné kladky, zatiaľ čo kruhové rúrky alebo otvorené profily môžu vyžadovať špeciálne sady. U rúrok je dôležitá podpora ich obvodu, aby sa obmedzilo nežiaduce sploštenie.
V ponuke príslušenstva pre zakružovačky profilov nájdete napríklad špeciálne kladky, bočné vodiace prvky a ďalšie doplnky pre vybrané profesionálne modely.
Pre niektoré stroje sú dostupné aj samostatné kladky pre zakružovačku model 080 určené pre rôzne druhy trubiek, pásoviny a profilov.
Pred nákupom vždy overte kompatibilitu príslušenstva s presným modelom stroja. Zhodný priemer materiálu ešte nezaručuje, že bude možné použiť kladky z iného konštrukčného radu.
Bočné vedenie a smerové kladky
Bočné vodiace kladky pomáhajú stabilizovať profil pri prechode strojom. Sú dôležité najmä pri otvorených alebo nesymetrických prierezoch, ktoré môžu mať pri zakružovaní tendenciu sa stáčať.
U niektorých profesionálnych strojov je možné prítlak a polohu vodiacich kladiek nastavovať. Pokiaľ budete pravidelne zakružovať uholníky alebo U profily, overte túto výbavu ešte pred nákupom.
6. Akú zakružovačku profilov a rúrok teda zvoliť?
| Potreba | Na čo sa zamerať | Pre koho je riešenie vhodné |
|---|---|---|
| Občasné zakružovanie menšej pásoviny a plného materiálu | Ručný pohon, zodpovedajúca kapacita a základné kladky | Domáca a menšia zámočnícka dielňa |
| Výroba oblúkov a kruhov z jeklov | Rozmer a orientácia profilu, hrúbka steny a minimálny polomer | Výrobca brán, zábradlia a konštrukcií |
| Pravidelné zakružovanie oceľových rúrok | Motorový pohon, vhodné rúrkové kladky a kontrola deformácie | Zámočníctvo a kovovýroba |
| Zakružovanie profilov L, T a U | Tvarové kladky, bočné vedenie a kapacita pre daný prierez | Výroba špeciálnych kovových konštrukcií |
| Výroba väčšieho počtu rovnakých dielov | Motorové ovládanie, opakovateľné nastavenie a odmeriavanie | Pravidelná profesionálna prevádzka |
| Spracovanie väčších a náročnejších profilov | Hydraulické nastavenie, kapacitné tabuľky a tuhosť konštrukcie | Priemyselná kovovýroba |
7. Výkon motora, napájanie a pracovná rýchlosť
Pri elektrických a hydraulických zakružovačkách sledujte výkon motora, požiadavky na napájanie a rýchlosť posuvu materiálu. Výkon sám o sebe neurčuje najväčší možný rozmer profilu. Rozhodujúce je aj prevodové ústrojenstvo, konštrukcia kladiek a celková tuhosť stroja.
Napríklad motorová zakružovačka Holzmann RBM28_400V používa podľa výrobcu motor s výkonom S1 1,1 kW a napájanie 400 V. Tento údaj ale nemožno použiť ako univerzálnu hranicu pre výber profesionálneho stroja.
Niektoré zakružovačky využívajú jednofázové alebo trojfázové pripojenie podľa konkrétnej konštrukcie. Pred objednaním preto skontrolujte dostupnú elektrickú prípojku, požiadavky na istenie a prípadné ďalšie inštalačné podmienky.
Rýchlosť posuvu ovplyvňuje pracovné tempo a možnosti kontroly materiálu. Pri pravidelnej výrobe môže byť praktická zmena smeru otáčania alebo viac pracovných rýchlostí. Pri zložitejších profiloch je však dôležitejšie presné vedenie a nastavenie ako samotná maximálna rýchlosť.
8. Pracovná poloha, rozmery a inštalácia stroja
Niektoré zakružovačky umožňujú prácu vo vodorovnej aj zvislej polohe. Táto možnosť môže uľahčiť manipuláciu s rôznymi dĺžkami a tvarmi materiálu. Vhodnú pracovnú polohu vždy voľte podľa návodu výrobcu, rozmerov obrobku a priestoru okolo stroja.
Pri menších ručných zakružovačkách je dôležité pevné a stabilné upevnenie k pracovnému stolu alebo podstavcu. Väčšie profesionálne stroje môžu vyžadovať zodpovedajúcu podlahu, kotvenie a dostatočný priestor na prístup obsluhy.
Pri plánovaní umiestnenia nezohľadňujte iba rozmery samotného stroja. Dlhý profil potrebuje priestor na prívod, priechod medzi kladkami a pohyb vznikajúceho oblúka. Pri výrobe väčších kruhov môže byť potrebná pracovná plocha výrazne väčšia ako pôdorys zakružovačky.
Pri ťažších modeloch overte tiež čistú hmotnosť stroja, rozmery balenia, spôsob dopravy a možnosti manipulácie pri vykládke. Hmotnosť samotného zariadenia a prepravná hmotnosť nie sú totožné údaje.
9. Presnosť, opakovaná výroba a kontrola výsledku
Pokiaľ vyrábate iba niekoľko jednoduchých oblúkov, môže postačovať mechanické nastavenie prítlaku. Pri opakovanej výrobe rovnakých dielov je však dôležitá možnosť presne obnoviť pracovné nastavenia.
Vybrané profesionálne zakružovačky môžu byť vybavené digitálnym odmeriavaním polohy kladky alebo ďalšími prvkami pre kontrolu nastavenia. Tieto funkcie uľahčujú opakovanie pracovného postupu, ale samy o sebe nezaručujú presný výsledný polomer.
Výsledok ovplyvňuje aj pružné odpruženie materiálu, presnosť jeho vedenia a rozdiely medzi jednotlivými polotovarmi. Pri výrobe presných konštrukčných dielov je vhodné pripraviť skúšobný kus a kontrolovať rozmery podľa výkresu.
Ak potrebujete iba jednotlivé uhlové ohyby profilov, porovnajte aj ohýbačky profilov . Pre plynulé oblúky a kruhové tvary je spravidla vhodnejší zakružovací princíp.
10. Údržba a bezpečnosť pri zakružovaní
Pred začatím práce skontrolujte stav pracovných kladiek, ich upevnenie, nastavenie vodiacich prvkov a funkčnosť bezpečnostného vybavenia. Materiál musí zodpovedať kapacite stroja a nesmie byť poškodený spôsobom, ktorý by mohol ovplyvniť bezpečné tvarovanie.
Pri zakružovaní vznikajú miesta zovretia medzi kladkami a materiálom. Udržujte ruky a ďalšie časti tela mimo pracovného priestoru a používajte ochranné prostriedky podľa návodu výrobcu. Nevhodné voľné oblečenie alebo šperky môžu predstavovať riziko zachytenia.
Pri motorových zakružovačkách sa zoznámte s funkciou núdzového zastavenia a ovládania smeru pohybu. Pri manipulácii s dlhými alebo ťažkými profilmi zaistite dostatočnú oporu materiálu a bezpečný priestor pre ďalších pracovníkov.
Pravidelne kontrolujte opotrebenie kladiek, stav prevodového ústrojenstva a predpísané mazanie. Pri hydraulických modeloch venujte pozornosť aj hydraulickému systému podľa servisného plánu výrobcu. Všetky nastavovanie, údržbu a výmenu pracovných nástrojov vykonávajte predpísaným bezpečným postupom.
Najčastejšie chyby pri výbere zakružovačky profilov a rúrok
- Výber iba podľa maximálneho rozmeru: kapacitu je nutné overiť pre konkrétny profil, materiál, smer ohýbania a požadovaný polomer.
- Zámena polomeru a priemeru zakruženia: pred nákupom overte význam hodnôt v technickej dokumentácii.
- Opomenutie hrúbky steny: pri dutých profiloch a rúrkach ovplyvňuje tváriteľnosť i možné deformácie.
- Nevhodné pracovné kladky: štandardná sada nemusí podporovať všetky požadované prierezy.
- Zámena plného materiálu a dutej rúrky: maximálny rozmer guľatiny automaticky nepotvrdzuje vhodnosť pre rúrku.
- Podcenenie smeru zakružovania: napríklad pásovina na plocho a na výšku môže vyžadovať odlišnú kapacitu.
- Výber iba podľa výkonu motora: rozhoduje aj tuhosť konštrukcie, rozstup kladiek a geometria pracovných nástrojov.
- Nedostatočný pracovný priestor: dlhé profily a vznikajúce oblúky potrebujú dostatočné miesto okolo stroja.
- Neoverená opakovateľnosť nastavenia: pri sériovej výrobe môže byť dôležité odmeriavanie a presné nastavenie prítlaku.
Časté otázky k výberu zakružovačky profilov a rúrok
Aký je rozdiel medzi ohýbačkou a zakružovačkou profilov?
Ohýbačka vytvára podľa svojej konštrukcie jednotlivé ohyby alebo tvary pomocou konkrétneho nástroja. Zakružovačka postupne vedie profil medzi kladkami a vytvára plynulé oblúky alebo kruhy. Pre výber je zásadný požadovaný tvar hotového dielu.
Môžem jednou zakružovačkou ohýbať jakle, rúrky aj pásovinu?
Áno, niektoré zakružovačky podporujú viacero druhov profilov. Je však nutné overiť kapacitu pre každý prierez zvlášť a dostupnosť zodpovedajúcich kladiek. Univerzálne označenie stroja samo o sebe neznamená možnosť spracovávať všetky rozmery a tvary materiálu.
Ako zistím minimálny priemer zakruženia?
Minimálny dosiahnuteľný priemer zistíte z kapacitnej tabuľky výrobcu pre konkrétny materiál a prierez. Pokiaľ požadovaná kombinácia uvedená nie je, je vhodné overiť uskutočniteľnosť u dodávateľa. Pri presných výrobkoch nezabudnite určiť, či ide o vonkajší, vnútorný alebo osový priemer.
Je lepšia ručná, alebo elektrická zakružovačka?
Ručná zakružovačka je praktická pre menšie množstvo práce a profily zodpovedajúce jej kapacite. Elektrické prevedenie uľahčuje posuv materiálu a býva vhodnejšie na pravidelnú výrobu. Samotný motorový pohon však nezaručuje väčšiu kapacitu ani automatické nastavenie polomeru.
Je možné zakružovať nerezové a hliníkové profily?
Áno, pokiaľ výrobca stroja pripúšťa príslušný materiál, rozmer a pracovný postup. Nerezová oceľ a hliníkové zliatiny môžu mať odlišné mechanické vlastnosti, ktoré ovplyvňujú požadovanú silu aj pružné odpruženie. Pri materiáloch citlivých na poškodenie povrchu môžu byť potrebné špeciálne kladky.
Aké príslušenstvo je potrebné na zakružovačku?
Najdôležitejšie sú pracovné kladky zodpovedajúce konkrétnemu profilu. Podľa použitia môžu byť potrebné aj bočné vodiace kladky, prípravky na špirálové zakružovanie alebo digitálne odmeriavanie. Pred nákupom porovnajte základnú výbavu stroja a dostupné voliteľné príslušenstvo.
Vyberte zakružovačku podľa materiálu a požadovaného tvaru
Pre menšie profily a príležitostnú výrobu oblúkov môže byť dostačujúca ručná zakružovačka. Pre pravidelné zakružovanie jeklov, trubiek a pásoviny zvážte elektrické prevedenie s pohodlným ovládaním. Pokiaľ potrebujete spracovávať väčšie prierezy alebo dosahovať presne opakované výsledky, zamerajte sa na profesionálne hydraulické stroje s vhodnými pracovnými kladkami.
Prezrite si kompletnú ponuku zakružovačiek profilov a rúrok . Pokiaľ si nie ste istí vhodným prevedením, pripravte si výkres alebo popis požadovaného dielu, druh materiálu, rozmery profilu, hrúbku steny, požadovaný polomer a plánovanú frekvenciu používania. S týmito údajmi vám pomôžeme vybrať zodpovedajúcu zakružovačku aj potrebné príslušenstvo.
Autor článku: Tomas Gerlich