- Kategórie
-
Aku stroje, náradie a príslušenstvo
 Ako vybrať aku priamu brúsku
Ako vybrať aku pásovú brúsku
Ako vybrať aku vibračnú brúsku
Ako vybrať aku multifunkčnú brúsku
Ako vybrať aku uhlovú brúsku
Ako vybrať aku excentrickú brúsku
Ako vybrať aku pílu na stavebné materiály
Ako vybrať aku ponornú pílu
Ako vybrať aku pokosovú pílu
Ako vybrať aku pílu chvosta
Ako vybrať aku priamočiaru pílu
Ako vybrať aku okružnú pílu
Ako vybrať aku reťazovú pílu
Ako vybrať sadu aku náradia
Ako vybrať aku vyžínač
Ako vybrať aku vŕtačku
Ako vybrať aku vŕtacie a búracie kladivo
Ako vybrať aku brúsku
Ako vybrať batériu a nabíjačku
Ako vybrať aku rázový uťahovák
Ako vybrať aku leštičku
Ako vybrať aku skrutkovač
Ako vybrať aku klincovačku
Ako vybrať aku svietidlo
Ako vybrať aku pištoľ
Ako vybrať aku rádio
Ako vybrať aku pílu
Ako vybrať aku záhradný vysávač a fúkač
Ako vybrať aku nožnice
Ako vybrať aku vysávač
Ako vybrať aku hoblík
Ako vybrať aku kompresor
Ako vybrať aku hydraulické lisy a kliešte
Ako vybrať aku postrekovač
Ako vybrať aku teplovzdušnú pištoľ
Ako vybrať aku miešadlo
Ako vybrať aku račňu
Ako vybrať aku čerpadlo na vodu
Ako vybrať aku tlakovú umývačku
Ako vybrať aku frézku
Ako vybrať aku ventilátor
Ako vybrať akumulátorové nožnice na plech
Ako vybrať Aku kefu?
-
Dielňa a všetko okolo (vybavenie, stroje, nástroje)
Ako vybrať hydraulický navijak
Ako vybrať aku navijak
Ako vybrať lanový hupcuk
Ako vybrať ručný lanový napinák
Ako vybrať elektrický navijak 12 V a 24 V
Ako vybrať ručný navijak
Ako vybrať elektrický lanový zdvihák
Ako vybrať lanový zdvihák a navijak
Ako vybrať odhlučnený kompresor
Ako vybrať nabíjačku pre EFB batériu
Ako vybrať zdvihák a hever
Ako vybrať hydraulický zdvíhací valec
Ako vybrať hydraulický pätkový zdvihák
Ako vybrať pákový zdvihák
Ako vybrať zdvihák prevodovky
Ako vybrať pneumatický mechový zdvihák
Ako vybrať pojazdný hydraulický zdvihák
Ako vybrať hydraulický bábikový zdvihák
Ako vybrať prísavky na sklo
Ako vybrať paletový vozík
Ako vybrať zdvihák sadrokartónových dosiek
Ako vybrať vozík na doskový materiál
Ako vybrať transportnú plošinu
Ako vybrať zdvíhací stôl
Ako vybrať ručný prepravný vozík
Ako vybrať ručný vysokozdvižný vozík
Ako vybrať rudla
Ako vybrať dielenský nábytok
Ako vybrať skriňu na náradie
Ako vybrať zostavu dielenského nábytku
Ako vybrať regál do dielne
Ako vybrať dielenský vozík bez náradia
Ako vybrať dielenský vozík s náradím
Ako vybrať dielenský vozík
Ako vybrať plynový infražiarič
Ako vybrať naftový infračervený ohrievač
Ako vybrať elektrický infračervený ohrievač
Ako vybrať naftový ohrievač s priamym spaľovaním
Ako vybrať naftový ohrievač s nepriamym spaľovaním
Ako vybrať plynové kachle
Ako vybrať plynový teplomet
Ako vybrať plynový ohrievač s ventilátorom
Ako vybrať olejový radiátor
Ako vybrať akumulačný priamotop
Ako vybrať elektrický ohrievač s ventilátorom
Ako vybrať podlahový ventilátor
Ako vybrať radiálny ventilátor
Ako vybrať axiálny ventilátor
Ako vybrať stavebný a priemyselný odvlhčovač
Ako vybrať pracovné kozy a podstavce
Ako vybrať stolársku hoblicu
Ako vybrať skladací pracovný stôl
Ako vybrať dielenský stôl a ponk
Ako vybrať pracovný stôl
Ako vybrať adsorpčný odvlhčovač
Ako vybrať priemyselný ventilátor
Ako vybrať domáci odvlhčovač
Ako vybrať plynový ohrievač
Ako vybrať naftový ohrievač
Ako vybrať infračervený ohrievač
Ako vybrať elektrický ohrievač
Ako vybrať vykurovací panel
Ako vybrať zdvíhaciu techniku
Ako vybrať manipulačnú techniku
Ako vybrať ohrievač
Ako vybrať odvlhčovač vzduchu
Tipy na brúsenie, rezanie a rezanie pre skvelé výsledky
Výhody pneumatického náradia
Ako vybrať momentový kľúč?
Ako vybrať pilníky?
Ako správne vybrať nožnice na plech?
Ako vybrať zverák do dielne
Ako vybrať stolnú vŕtačku
Ako vybrať stolnú pílu do dielne
Sekery
Ako vybrať ručné hoblíky
Ako vybrať ručnú pílu
Ako vybrať odsávač pilín a prachu
Náradie
Ako vybrať merací laser
-
Drevoobrábacie stroje, nástroje a technológie
Ako vybrať kombinovaný drevoobrábací stroj
Ako vybrať frézku na drevo
Ako vybrať sústruh na drevo
Ako vybrať oporné stojany
Ako vybrať dlabačku
Ako vybrať odsávač prachu
Ako vybrať olepovačku hrán
Ako vybrať pásovú pílu na drevo
Ako vybrať kotúčovú stolnú pílu na drevo
Ako vybrať cirkulárku
Ako vybrať pásovú pílu na guľatinu
Ako vybrať formatovaciu pílu
Ako si vybrať hobľovku
Ako si vybrať stroj na spracovanie dreva
Ako vybrať reťazovú pílu
Ako vybrať pásovú pílu
Ako vybrať okružnú pílu
Ako vybrať nožnice na konáre
Ako vybrať lupienkovú pílu
Ako vybrať kozu na rezanie dreva
Ako vybrať priamočiaru pílu?
Ako si vybrať drevárku
Ako vybrať elektrickú brúsku na drevo
-
Elektrické náradie a nástroje na remeselné práce
Ako vybrať sukovaciu vŕtačku
Ako vybrať závitorez
Ako vybrať príklepovú vŕtačku
Ako vybrať vŕtačku bez príklepu
Ako vybrať sponkovačku
Ako vybrať drážkovačku
Ako vybrať vŕtačku
Ako vybrať elektrický hoblík
Ako vybrať stojanú vŕtačku
Ako vybrať spájku
Ako vybrať stavebné miešadlo
Ako vybrať rezačku na dlažbu
Ako vybrať elektrické nožnice na plech
Ako vybrať elektrickú frézku
Ako vybrať búracie kladivo
Ako vybrať polyfúznu zváračku
Ako vybrať elektrický skrutkovač
Ako vybrať rezačku polystyrénu
Ako vybrať rázový uťahovák
Ako vybrať pokosovú pílu
Ako vybrať elektrické náradie?
Vŕtačky - Váš nevyhnutný spoločník pri práci
Ako vybrať vŕtacie kladivo
- Elektrické generátory, elektrické generátory a všetko okolo
- Kompresory a klimatizácia
-
Kovoobrábacie stroje a nástroje
Ako vybrať brúsku na sadrokartón
Ako vybrať brúsku na plocho
Ako vybrať brúsku pílových kotúčov
Ako vybrať oscilačnú brúsku
Ako vybrať multifunkčnú brúsku
Ako vybrať z ostatných brúsok
Ako vybrať nástrojársku frézku
Ako vybrať vŕtačko-frézku
Ako vybrať stolnú frézku
Ako vybrať CNC sústruh
Ako vybrať univerzálny sústruh
Ako vybrať kombinovaný sústruh
Ako vybrať stolný sústruh
Ako vybrať tanierovú brúsku na kov
Ako vybrať brúsku pre mokré a suché brúsenie
Ako vybrať kombinovanú brúsku
Ako vybrať dvojkotúčovú brúsku
Ako vybrať Thermdrill
Ako vybrať nožnice na plech
Ako vybrať stojanovú vŕtačku 230 V
Ako vybrať dielenský lis
Ako vybrať strojný zverák
Ako vybrať merací prístroj
Ako vybrať strojnú vŕtačku
Ako vybrať zakružovačku
Ako vybrať ručný úkosovací stroj
Ako vybrať brúsku na plocho
Ako vybrať ohýbačku plechu
Ako vybrať brúsku
Ako vybrať dierovač rúrok
Ako vybrať CNC stroj
Ako vybrať magnetickú vŕtačku
Ako vybrať frézku na kov
Ako vybrať radiálnu vŕtačku
Ako vybrať stojanovú vŕtačku 400 V
Ako vybrať kotúčovú brúsku
Ako vybrať sústruh
Najlepšia excentrická brúska: čo je to, ako sa používa a prečo by ste ju mali mať?
Ako vybrať stroj na obrábanie kovov
Ako vybrať pásovú brúsku?
Ako vybrať vibračnú brúsku?
Na čo slúži uhlová a stolová brúska?
Ako si vybrať správny brusku?
Ako vybrať excentrickú brúsku
Ako vybrať elektrickú brúsku
-
Stavebné a betónové stroje a nástroje
Ako vybrať Vibračný pech
Ako vybrať rezač škár
Ako vybrať vibračnú dosku
Ako vybrať minidumper
Ako vybrať hladičku betónu
Ako vybrať stavebnú pílu
Ako vybrať náradie na dlažbu a obrubníky
Ako vybrať vibrátor betónu
Ako vybrať stavebnú miešačku
Ako vybrať nakladač
Ako vybrať vibračný valec
Ako vybrať razečku na dlažbu
Ako vybrať minibager
Stavebné miešačky Lescha
Ako vybrať brúsky na sadrokartón?
-
Zváranie, technológia zvárania a technológia spájania materiálov
Ako vybrať zváraciu kuklu s filtračnou jednotkou
Ako vybrať samostmievaciu kuklu
Ako vybrať CNC rezací automat
Ako vybrať ochranné zásteny
Ako vybrať čistenie nerezu po zváraní
Ako vybrať TIG horák
Ako vybrať zvárací horák MIG/MAG
Ako vybrať odsávač zváracích splodín
Ako vybrať zváraciu kuklu
Ako vybrať zvárací stôl
Ako vybrať volfrámovú elektródu
Aké sú metódy zvárania?
Ako si vybrať zváračku alebo invertor?
Čo je to invertor
Rady pri kúpe zváračky - MIG-MAG (Co2)
Zvarové spoje
Rady pri kúpe zváračky - Invertor
- Poradňa pre záhradnú techniku
-
Nabíjačky autobatérií a štartovacie zdroje
Ako vybrať štartovacie káble
Ako vybrať tester autobatérie
Ako vybrať menič napätia
Ako vybrať nabíjačku autobatérií s pomocným štartom
Ako vybrať nabíjačku autobatérií 24 V
Ako vybrať nabíjačku autobatérie 12 V
Ako vybrať nabíjačku batérií 6 V
Ako vybrať nabíjačku autobatérie
Ako vybrať profesionálnu štartovaciu stanicu
Ako vybrať štartovací vozík s nabíjačkou
Ako vybrať štartovací booster
Ako vybrať vreckový štartovací zdroj
Ako vybrať štartovací zdroj
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ponuka pre vás
Ako vybrať nástrojársku frézku
Vytvorený 26.10.2026 (Aktualizácia 26.10.2026)
Nástrojárska frézka slúži na obrábanie plôch, drážok, osadení, otvorov a ďalších prvkov pri výrobe prípravkov, nástrojov a strojných súčastí. Uplatní sa v nástrojárni, údržbe, opravárenskej dielni i kusovej výrobe. Pod týmto označením nájdete rôzne konštrukcie, preto vyberajte podľa konkrétnych operácií a obrobkov.
Najdôležitejšie sú využiteľné pojazdy, priestor medzi vretenom a stolom, tuhosť celej zostavy, prevedenie vretien a spôsob ovládania posuvov. Potom porovnávajte otáčky, výkon, odmeriavanie a výbavu. Frézka musí umožniť nielen položenie dielu na stôl, ale aj jeho pevné upnutie a prístup nástroja ku všetkým obrábaným miestam.
Rýchle odporúčanie:
- Údržba a rôznorodé opravy: zamerajte sa na jednoduché nastavovanie, dostupné upínanie, prehľadné ovládanie a pracovné rozsahy pre bežné súčasti.
- Výroba prípravkov a presných jednotlivých dielov: porovnajte tuhosť, digitálne odmeriavanie, strojné posuvy a možnosti obrábania z viacerých smerov.
- Pravidelné obrábanie rozmernejších súčastí: riešte nosnosť stola, pojazdy, manipuláciu a schopnosti pohonu pri požadovanom zábere.
- Opakované zložité obrysy: vedľa konvenčnej frézky zvážte CNC riešenie podľa tvaru výrobkov a početnosti zákaziek.
1. Vyberajte podľa práce, materiálu a požadovaného výsledku
Pripravte si niekoľko typických výkresov alebo vzoriek. Pri každom určite materiál, rozmery, hmotnosť, obrábané plochy a požadované tolerancie. Inú zostavu potrebujete pre porovnanie dosadacej plochy a inú pre hlbšie vrecko, dlhú drážku alebo sústavu otvorov s presnými rozstupmi.
Pri oceli, liatine a neželezných kovoch sledujte aj zamýšľané nástroje a spôsob obrábania. Všeobecná informácia, že stroj zvláda daný materiál, neurčuje rýchlosť výroby ani dosiahnuteľný úber. Pre pravidelnú prácu si nechajte posúdiť konkrétnu operáciu vrátane priemeru nástroja, jeho vyloženia a upnutia obrobku.
Pokiaľ vyrábate prevažne malé súčasti a nepotrebujete rozsiahle možnosti ustavenia, porovnajte tiež stolné frézky na kov . Rozhodujúce je splnenie pracovnej úlohy a vhodnosť celého pracoviska.
2. Vertikálne a horizontálne frézovanie
Pri vertikálnom prevedení smeruje os vretena zvisle. Také usporiadanie využijete napríklad pri obrábaní vreciek, osadení a pri vŕtaní. Horizontálne vreteno otvára ďalšie možnosti použitia vhodných frézovacích tŕňov a kotúčových nástrojov. Jeho prínos posudzujte podľa prístupu k obrábanej ploche a plánovaného upnutia.
Ak potrebujete oba smery obrábania, overte prítomnosť príslušných vretien, spôsob prestavenia a obsah dodávky. Samotná naklápacia hlava nepotvrdzuje rovnakú zostavu ako samostatné horizontálne vreteno so zodpovedajúcim tŕňom a podperou.
Pre šikmé plochy kontrolujte rozsah nastavenia hlavy alebo stola a spôsob ich zaistenia. Do času zákazky započítajte aj návrat do základnej polohy a nové ustanovenie. Široké možnosti prestavenia majú hodnotu predovšetkým vtedy, keď ich vo svojej práci skutočne využijete.
3. Rozmery stola nie sú pracovné pojazdy
Rozmery stola určujú dostupnú plochu na uloženie a upnutie. Pojazdy vyjadrujú rozsah pohybu v jednotlivých osiach. Dlhý stôl preto automaticky neumožňuje obrobiť rovnako dlhú plochu v jednom upnutí.
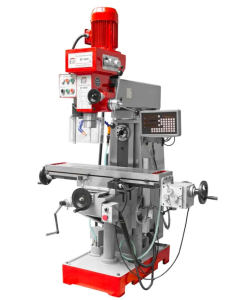
Napríklad pri Holzmann BF500DDRO výrobca uvádza stôl s rozmermi 1 000 × 240 mm a pojazd v osi X 560 mm. Tieto údaje popisujú rozdielne vlastnosti. Pri výbere kontrolujte nielen veľkosť dielu, ale aj vzdialenosť medzi krajnými obrábanými miestami a potrebný priestor pre nájazd nástroja.
Pri každom smere pohybu zistite, ktorá časť stroja sa pohybuje. Rozsah zdvihu pinoly nie je to isté čo zvislé prestavenie stola alebo hlavy. Nejasný údaj v katalógu si nechajte vysvetliť podľa výkresu stroja.
Nosnosť stola posudzujte vrátane zveráka, otočného stola, podpier a ďalších prípravkov. U rozmerného dielu overte aj podmienky jeho uloženia. Samotná hmotnosť obrobku neposkytuje úplný obraz o zaťažení pracoviska.
4. Výškový priestor a dosah nástroja
Do vzdialenosti medzi vretenom a stolom sa musí zmestiť celá pracovná zostava. Počítajte s výškou zveráka alebo prípravku, obrobkom, držiakom a nástrojom. Na vŕtanie potrebujete aj priestor na zavedenie a vysunutie vrtáka.
Predstavte si napríklad vyšší diel upnutý na otočnej základni. Samotný obrobok môže vyhovovať, ale po doplnení držiaka a nástroja už nemusí zostávať potrebný pracovný priestor. Výšku príslušenstva preto kontrolujte pred jeho objednaním.
Overte tiež vyloženie vretena a prístup k miestam pri okraji alebo vo vnútri dielu. Nástroj voľte s čo najkratším použiteľným vyložením pre danú operáciu. Zbytočne dlhá zostava môže zhoršovať stabilitu obrábania a podporovať vznik vibrácií.
5. Tuhosť a presnosť posudzujte v celej zostave
Výsledok ovplyvňuje konštrukcia stroja, stav a nastavenie vedenia, upnutie obrobku aj nástroje. Vyššia hmotnosť sama o sebe nezaručuje konkrétnu presnosť. Podobne údaj o hádzavosti vretena nemožno automaticky preniesť na rozmerovú presnosť hotovej súčasti.
Pre diely s predpísanými toleranciami si nechajte potvrdiť, aké geometrické údaje výrobca dokladá a za akých podmienok. Pýtajte sa tiež na zriadenie stroja a kontrolu po inštalácii. Pri náročnejšom zadaní pomôže posúdenie technologického postupu na reprezentatívnom výrobku.
Zvážte, ako často budete meniť nástroje, upnutie a polohu hlavy. Pri rôznorodej kusovej výrobe môže byť dôležitá predovšetkým jednoduchá príprava a kontrola nastavenia. Pri opakovaných dieloch sledujte tiež možnosť využiť rovnaké prípravky a dorazy.
6. Otáčky a výkon podľa používaných nástrojov
Potrebné otáčky vychádzajú z materiálu, priemeru nástroja a odporúčaných rezných podmienok. Kontrolujte spodnú aj hornú hranicu rozsahu. Pre malú stopkovú frézu a väčší čelný nástroj môžu byť požiadavky výrazne odlišné.
Pri stroji s vertikálnym a horizontálnym vretenom porovnávajte každý pohon samostatne. Zistite spôsob zmeny otáčok a možnosti práce pri nízkych rýchlostiach. Plynulé nastavenie uľahčuje voľbu otáčok, ale samo nepotvrdzuje dostatočný krútiaci moment pre zamýšľaný záber.
Rozlišujte príkon a mechanický výkon a porovnávajte rovnaké prevádzkové režimy, napríklad S1 so S1. Výkon motora posuvu alebo čerpadla nevyjadruje výkon obrábacieho vretena. Maximálny priemer frézy navyše neznamená možnosť obrábať ľubovoľnou hĺbkou a šírkou záberu.
7. Strojný posuv, odmeriavanie a CNC majú rôzne úlohy
Strojný posuv uľahčuje pohyb pri obrábaní. Overte, ktoré osi poháňa, rozsah rýchlostí a možnosti nastavenia dorazov. Rýchloposuv slúži na premiestnenie; jeho prítomnosť nenahrádza vhodný rozsah pracovných posuvov.
Digitálne odmeriavanie pomáha pri nastavovaní polohy a rozstupe. Zistite počet meraných osí a funkcie konkrétneho systému. Displej otáčok alebo samostatné meranie pinoly neposkytujú rovnaké informácie ako odmeriavanie polohy pracovných osí.
Servopohon označuje riešenie pohonu. Samotné slovo „Servo“ v názve stroja nepotvrdzuje programované obrábanie obrysov. Ak potrebujete opakovane vyrábať zložitejšie dráhy nástroja, porovnajte CNC stroje a overte schopnosti konkrétneho riadenia.
8. Rozhodovacia tabuľka
| Potreba | Na čo sa zamerať | Pre koho je riešenie vhodné |
|---|---|---|
| Rôznorodé opravy a jednotlivé súčasti | Jednoduché nastavenie, dostupné upínanie a pracovný priestor | Údržba a opravárenská dielňa |
| Prípravky s presnými rozstupmi otvorov | Odmeriavanie pracovných osí, ustavenie a meracie vybavenie | Nástrojáreň a kusová výroba |
| Obrábanie z viacerých smerov | Vertikálne a horizontálne vreteno, prestavenie a príslušenstvo | Výroba tvarovo členitých súčastí |
| Rozmerné alebo ťažšie diely | Pojazdy, nosnosť, dosah nástroja a manipulácia | Strojárenské a servisné pracoviská |
| Opakované zložité obrysy | Porovnanie konvenčného obrábania s možnosťami CNC | Výroba s opakujúcimi sa zákazkami |
9. Upínanie a výbava pre prvú zákazku
Pri nástrojových držiakoch overte presné prevedenie kužeľa, zaistenie vo vretene a požiadavky na ťažnú skrutku. Zhodné označenie kužeľa nepovažujte bez ďalšej kontroly za potvrdenie kompatibility celej zostavy. Potrebné držiaky, klieštiny a upínacie prvky nájdete medzi príslušenstvom k frézam a frézam .
Pre obrobok vyberajte vhodné strojné zveráky alebo priame upnutie na stôl. Kontrolujte rozmery T-drážok, upevnenie, výšku a prístup nástroja. Otočnú základňu, deliace zariadenie alebo špeciálny prípravok zahrňte do zostavy podľa skutočných operácií.
Do rozpočtu patria aj frézy, meradlá, prípadné chladenie, doprava a uvedenie do prevádzky. Základná výbava sa líši podľa modelu aj variantu. Všeobecné súvislosti zhŕňa aj poradcu ako vybrať frézku na kov .
10. Napájanie, priestor a inštalácia
Pred objednaním overte napájanie a požiadavky na pripojenie presného modelu. Istenie neurčujte iba podľa výkonu hlavného motora. Prípadné nároky ďalšej výbavy, napríklad pneumatického upínania, riešte podľa dokumentácie konkrétnej konfigurácie.
Pracovný priestor plánujte pri krajných polohách stola a hlavy, s prístupom k ovládaniu, výmene nástrojov a servisu. Rozlišujte rozmery stroja a balenia aj čistú a prepravnú hmotnosť. Vopred vyriešte vykládku, transportnú trasu, nosnosť podkladu a ustavenie.
Chladenie, mazanie, kontroly a bezpečná prevádzka musí zodpovedať návodu výrobcu. Pokiaľ prevádzka vyžaduje riešenie hmly z rezných kvapalín alebo ďalších emisií, zahrňte zodpovedajúce vybavenie do návrhu pracoviska.
Akú nástrojársku frézku teda zvoliť?
Na údržbu vyberajte podľa bežných opráv a jednoduchosti prípravy. Pre výrobu prípravkov venujte väčšiu pozornosť odmeriavaniu, upínaniu a prístupu nástroja. Pre rozmernejšie súčasti rozhodujú pojazdy, nosnosť a manipulácia. Pri opakovaných zložitých tvaroch porovnajte aj CNC. Výber uzavrite kontrolou kompletnej zostavy na konkrétnom obrobku.
Najčastejšie chyby pri výbere
- Zámena rozmerov stola za využiteľné pojazdy.
- Kontrola obrobku bez započítania zveráka, držiaka a nástroja.
- Predpoklad, že naklopenie hlavy nahrádza každú horizontálnu operáciu.
- Výber iba podľa výkonu alebo hmotnosti stroja.
- Zámena odmeriavania, strojného posuvu a CNC riadenia.
- Prevzatie parametrov podobne pomenovanej varianty.
- Podcenenie príslušenstva, vykládky a inštalácie.
Časté otázky
Je každá nástrojárska frézka vybavená horizontálnym vretenom?
Neriaďte sa iba názvom kategórie. Overte konštrukciu konkrétneho stroja, potrebné tŕne, podpery a obsah dodávky.
Zaručuje digitálne odmeriavanie presnosť hotového dielu?
Pomáha s nastavením polohy. Výsledok však ovplyvňuje aj geometria stroja, upnutie, nástroj, rezné podmienky a meranie obrobku.
Stačí porovnať maximálny priemer frézy?
Nestačí. Zohľadnite typ nástroja, materiál, vyloženie, záber a možnosti pohonu. Katalógová kapacita nepotvrdzuje produktivitu každej operácie.
Vyplatí sa strojný posuv aj pri kusovej výrobe?
Môže uľahčiť dlhšie priechody a opakované pohyby. Prínos posudzovajte podľa zákaziek a overte, ktoré osi sú skutočne poháňané.
Čo pripraviť na odporúčanie vhodného stroja?
Výkresy alebo vzorky, materiál, rozmery a hmotnosť dielov, tolerancie, požadované operácie, frekvencia práce a informácie o priestore i napájaní.
Prezrite si nástrojárske frézky . S konkrétnym zadaním vám pomôžeme porovnať pracovné rozsahy, konštrukciu, ovládanie aj kompletnú výbavu pre plánovanú výrobu.
Autor článku: Tomas Gerlich