- Kategórie
-
Aku stroje, náradie a príslušenstvo
 Ako vybrať aku priamu brúsku
Ako vybrať aku pásovú brúsku
Ako vybrať aku vibračnú brúsku
Ako vybrať aku multifunkčnú brúsku
Ako vybrať aku uhlovú brúsku
Ako vybrať aku excentrickú brúsku
Ako vybrať aku pílu na stavebné materiály
Ako vybrať aku ponornú pílu
Ako vybrať aku pokosovú pílu
Ako vybrať aku pílu chvosta
Ako vybrať aku priamočiaru pílu
Ako vybrať aku okružnú pílu
Ako vybrať aku reťazovú pílu
Ako vybrať sadu aku náradia
Ako vybrať aku vyžínač
Ako vybrať aku vŕtačku
Ako vybrať aku vŕtacie a búracie kladivo
Ako vybrať aku brúsku
Ako vybrať batériu a nabíjačku
Ako vybrať aku rázový uťahovák
Ako vybrať aku leštičku
Ako vybrať aku skrutkovač
Ako vybrať aku klincovačku
Ako vybrať aku svietidlo
Ako vybrať aku pištoľ
Ako vybrať aku rádio
Ako vybrať aku pílu
Ako vybrať aku záhradný vysávač a fúkač
Ako vybrať aku nožnice
Ako vybrať aku vysávač
Ako vybrať aku hoblík
Ako vybrať aku kompresor
Ako vybrať aku hydraulické lisy a kliešte
Ako vybrať aku postrekovač
Ako vybrať aku teplovzdušnú pištoľ
Ako vybrať aku miešadlo
Ako vybrať aku račňu
Ako vybrať aku čerpadlo na vodu
Ako vybrať aku tlakovú umývačku
Ako vybrať aku frézku
Ako vybrať aku ventilátor
Ako vybrať akumulátorové nožnice na plech
Ako vybrať Aku kefu?
-
Dielňa a všetko okolo (vybavenie, stroje, nástroje)
Ako vybrať hydraulický navijak
Ako vybrať aku navijak
Ako vybrať lanový hupcuk
Ako vybrať ručný lanový napinák
Ako vybrať elektrický navijak 12 V a 24 V
Ako vybrať ručný navijak
Ako vybrať elektrický lanový zdvihák
Ako vybrať lanový zdvihák a navijak
Ako vybrať odhlučnený kompresor
Ako vybrať nabíjačku pre EFB batériu
Ako vybrať zdvihák a hever
Ako vybrať hydraulický zdvíhací valec
Ako vybrať hydraulický pätkový zdvihák
Ako vybrať pákový zdvihák
Ako vybrať zdvihák prevodovky
Ako vybrať pneumatický mechový zdvihák
Ako vybrať pojazdný hydraulický zdvihák
Ako vybrať hydraulický bábikový zdvihák
Ako vybrať prísavky na sklo
Ako vybrať paletový vozík
Ako vybrať zdvihák sadrokartónových dosiek
Ako vybrať vozík na doskový materiál
Ako vybrať transportnú plošinu
Ako vybrať zdvíhací stôl
Ako vybrať ručný prepravný vozík
Ako vybrať ručný vysokozdvižný vozík
Ako vybrať rudla
Ako vybrať dielenský nábytok
Ako vybrať skriňu na náradie
Ako vybrať zostavu dielenského nábytku
Ako vybrať regál do dielne
Ako vybrať dielenský vozík bez náradia
Ako vybrať dielenský vozík s náradím
Ako vybrať dielenský vozík
Ako vybrať plynový infražiarič
Ako vybrať naftový infračervený ohrievač
Ako vybrať elektrický infračervený ohrievač
Ako vybrať naftový ohrievač s priamym spaľovaním
Ako vybrať naftový ohrievač s nepriamym spaľovaním
Ako vybrať plynové kachle
Ako vybrať plynový teplomet
Ako vybrať plynový ohrievač s ventilátorom
Ako vybrať olejový radiátor
Ako vybrať akumulačný priamotop
Ako vybrať elektrický ohrievač s ventilátorom
Ako vybrať podlahový ventilátor
Ako vybrať radiálny ventilátor
Ako vybrať axiálny ventilátor
Ako vybrať stavebný a priemyselný odvlhčovač
Ako vybrať pracovné kozy a podstavce
Ako vybrať stolársku hoblicu
Ako vybrať skladací pracovný stôl
Ako vybrať dielenský stôl a ponk
Ako vybrať pracovný stôl
Ako vybrať adsorpčný odvlhčovač
Ako vybrať priemyselný ventilátor
Ako vybrať domáci odvlhčovač
Ako vybrať plynový ohrievač
Ako vybrať naftový ohrievač
Ako vybrať infračervený ohrievač
Ako vybrať elektrický ohrievač
Ako vybrať vykurovací panel
Ako vybrať zdvíhaciu techniku
Ako vybrať manipulačnú techniku
Ako vybrať ohrievač
Ako vybrať odvlhčovač vzduchu
Tipy na brúsenie, rezanie a rezanie pre skvelé výsledky
Výhody pneumatického náradia
Ako vybrať momentový kľúč?
Ako vybrať pilníky?
Ako správne vybrať nožnice na plech?
Ako vybrať zverák do dielne
Ako vybrať stolnú vŕtačku
Ako vybrať stolnú pílu do dielne
Sekery
Ako vybrať ručné hoblíky
Ako vybrať ručnú pílu
Ako vybrať odsávač pilín a prachu
Náradie
Ako vybrať merací laser
-
Drevoobrábacie stroje, nástroje a technológie
Ako vybrať kombinovaný drevoobrábací stroj
Ako vybrať frézku na drevo
Ako vybrať sústruh na drevo
Ako vybrať oporné stojany
Ako vybrať dlabačku
Ako vybrať odsávač prachu
Ako vybrať olepovačku hrán
Ako vybrať pásovú pílu na drevo
Ako vybrať kotúčovú stolnú pílu na drevo
Ako vybrať cirkulárku
Ako vybrať pásovú pílu na guľatinu
Ako vybrať formatovaciu pílu
Ako si vybrať hobľovku
Ako si vybrať stroj na spracovanie dreva
Ako vybrať reťazovú pílu
Ako vybrať pásovú pílu
Ako vybrať okružnú pílu
Ako vybrať nožnice na konáre
Ako vybrať lupienkovú pílu
Ako vybrať kozu na rezanie dreva
Ako vybrať priamočiaru pílu?
Ako si vybrať drevárku
Ako vybrať elektrickú brúsku na drevo
-
Elektrické náradie a nástroje na remeselné práce
Ako vybrať sukovaciu vŕtačku
Ako vybrať závitorez
Ako vybrať príklepovú vŕtačku
Ako vybrať vŕtačku bez príklepu
Ako vybrať sponkovačku
Ako vybrať drážkovačku
Ako vybrať vŕtačku
Ako vybrať elektrický hoblík
Ako vybrať stojanú vŕtačku
Ako vybrať spájku
Ako vybrať stavebné miešadlo
Ako vybrať rezačku na dlažbu
Ako vybrať elektrické nožnice na plech
Ako vybrať elektrickú frézku
Ako vybrať búracie kladivo
Ako vybrať polyfúznu zváračku
Ako vybrať elektrický skrutkovač
Ako vybrať rezačku polystyrénu
Ako vybrať rázový uťahovák
Ako vybrať pokosovú pílu
Ako vybrať elektrické náradie?
Vŕtačky - Váš nevyhnutný spoločník pri práci
Ako vybrať vŕtacie kladivo
- Elektrické generátory, elektrické generátory a všetko okolo
- Kompresory a klimatizácia
-
Kovoobrábacie stroje a nástroje
Ako vybrať brúsku na sadrokartón
Ako vybrať brúsku na plocho
Ako vybrať brúsku pílových kotúčov
Ako vybrať oscilačnú brúsku
Ako vybrať multifunkčnú brúsku
Ako vybrať z ostatných brúsok
Ako vybrať nástrojársku frézku
Ako vybrať vŕtačko-frézku
Ako vybrať stolnú frézku
Ako vybrať CNC sústruh
Ako vybrať univerzálny sústruh
Ako vybrať kombinovaný sústruh
Ako vybrať stolný sústruh
Ako vybrať tanierovú brúsku na kov
Ako vybrať brúsku pre mokré a suché brúsenie
Ako vybrať kombinovanú brúsku
Ako vybrať dvojkotúčovú brúsku
Ako vybrať Thermdrill
Ako vybrať nožnice na plech
Ako vybrať stojanovú vŕtačku 230 V
Ako vybrať dielenský lis
Ako vybrať strojný zverák
Ako vybrať merací prístroj
Ako vybrať strojnú vŕtačku
Ako vybrať zakružovačku
Ako vybrať ručný úkosovací stroj
Ako vybrať brúsku na plocho
Ako vybrať ohýbačku plechu
Ako vybrať brúsku
Ako vybrať dierovač rúrok
Ako vybrať CNC stroj
Ako vybrať magnetickú vŕtačku
Ako vybrať frézku na kov
Ako vybrať radiálnu vŕtačku
Ako vybrať stojanovú vŕtačku 400 V
Ako vybrať kotúčovú brúsku
Ako vybrať sústruh
Najlepšia excentrická brúska: čo je to, ako sa používa a prečo by ste ju mali mať?
Ako vybrať stroj na obrábanie kovov
Ako vybrať pásovú brúsku?
Ako vybrať vibračnú brúsku?
Na čo slúži uhlová a stolová brúska?
Ako si vybrať správny brusku?
Ako vybrať excentrickú brúsku
Ako vybrať elektrickú brúsku
-
Stavebné a betónové stroje a nástroje
Ako vybrať Vibračný pech
Ako vybrať rezač škár
Ako vybrať vibračnú dosku
Ako vybrať minidumper
Ako vybrať hladičku betónu
Ako vybrať stavebnú pílu
Ako vybrať náradie na dlažbu a obrubníky
Ako vybrať vibrátor betónu
Ako vybrať stavebnú miešačku
Ako vybrať nakladač
Ako vybrať vibračný valec
Ako vybrať razečku na dlažbu
Ako vybrať minibager
Stavebné miešačky Lescha
Ako vybrať brúsky na sadrokartón?
-
Zváranie, technológia zvárania a technológia spájania materiálov
Ako vybrať zváraciu kuklu s filtračnou jednotkou
Ako vybrať samostmievaciu kuklu
Ako vybrať CNC rezací automat
Ako vybrať ochranné zásteny
Ako vybrať čistenie nerezu po zváraní
Ako vybrať TIG horák
Ako vybrať zvárací horák MIG/MAG
Ako vybrať odsávač zváracích splodín
Ako vybrať zváraciu kuklu
Ako vybrať zvárací stôl
Ako vybrať volfrámovú elektródu
Aké sú metódy zvárania?
Ako si vybrať zváračku alebo invertor?
Čo je to invertor
Rady pri kúpe zváračky - MIG-MAG (Co2)
Zvarové spoje
Rady pri kúpe zváračky - Invertor
- Poradňa pre záhradnú techniku
-
Nabíjačky autobatérií a štartovacie zdroje
Ako vybrať štartovacie káble
Ako vybrať tester autobatérie
Ako vybrať menič napätia
Ako vybrať nabíjačku autobatérií s pomocným štartom
Ako vybrať nabíjačku autobatérií 24 V
Ako vybrať nabíjačku autobatérie 12 V
Ako vybrať nabíjačku batérií 6 V
Ako vybrať nabíjačku autobatérie
Ako vybrať profesionálnu štartovaciu stanicu
Ako vybrať štartovací vozík s nabíjačkou
Ako vybrať štartovací booster
Ako vybrať vreckový štartovací zdroj
Ako vybrať štartovací zdroj
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
_thumb.jpg)
- Ponuka pre vás
Ako vybrať vŕtačko-frézku
Vytvorený 26.10.2026 (Aktualizácia 26.10.2026)
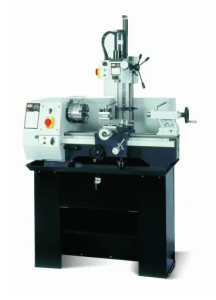
Vŕtačko-frézka spája vŕtanie a frézovanie v jednom stroji. Využijete ju pri výrobe držiakov, prípravkov, drážok, osadení a súčastí s presne rozmiestnenými otvormi. Uplatní sa v údržbe, zámočníckej dielni, servise aj pri kusovej výrobe, kde potrebujete na jednom pracovisku vykonávať rôzne obrábacie operácie.
Pri výbere rozhodujú predovšetkým využiteľné pojazdy, priestor medzi vretenom a stolom, tuhosť konštrukcie, otáčky a upínanie nástrojov. Vŕtaciu kapacitu posudzujte oddelene od frézovacej. Výkonnejší motor ani väčší pracovný stôl samy nezaručujú, že na stroji zvládnete zamýšľaný diel vrátane zveráka, nástroja a potrebného pohybu.
Rýchle odporúčanie:
- Pre drobné diely a občasné opravy hľadajte kompaktný stroj s jemným nastavením, vhodnými otáčkami a dostatočným priestorom na upnutie.
- Pre pravidelnú údržbu a zámočnícku prácu uprednostnite tuhú konštrukciu, pohodlné prestavovanie a dostupné príslušenstvo.
- Pre rozteče otvorov a opakované rozmery zvážte digitálne odmeriavanie polohy a overte, ktoré osi merajú.
- Pre časté frézovanie väčších oceľových dielov posudzovajte celú obrábaciu zostavu, prevody a posuvy; porovnajte aj robustnejšie frézovacie stroje.
Najskôr určite, koľko budete vŕtať a koľko frézovať
Spíšte typické súčasti a operácie. Rozlišujte vŕtanie otvorov, zahlbovanie, obrábanie rovinných plôch, drážkovanie a prípadné závitovanie. Pridajte materiál, rozmery polotovaru, požadované tolerancie a početnosť práce. Stroj vyberaný hlavne pre otvory v držiakoch môže mať iné priority ako zariadenie na pravidelné frézovanie vreciek v oceľových prípravkoch.
Pri prevahe vŕtania oceníte pohodlné ovládanie pinoly, nastavenie hĺbky a priestor pre vrták. Pri častom frézovaní pribúda dôraz na vedenie hlavy a stola, jemné nastavovanie, spevnenie jednotlivých častí a upnutie nástroja odolávajúce frézovacím silám.
Pokiaľ potrebujete iba vŕtať, porovnajte tiež strojné vŕtačky . Samotné doplnenie bežnej vŕtačky krížovým stolom nepotvrdzuje jej vhodnosť na bočné frézovanie. Také použitie musí dovoľovať výrobca stroja aj nástrojového upnutia.
Pre menšie súčasti môžu vyhovovať stolové frézky na kov . Označenie stolová frézka a vŕtačko-frézka sa pritom môže prekrývať: prvé popisuje prevedenie, druhé kombináciu pracovných funkcií.
Pracovný rozsah posudzujte s obrobkom aj upínaním
Rozmery stola a pojazdy nie sú to isté
Veľkosť pracovného stola určuje plochu na umiestnenie dielu, zveráka alebo prípravku. Dĺžku a šírku dosiahnuteľného obrábania však ovplyvňujú predovšetkým pojazdy. Dlhý stôl preto automaticky neznamená rovnako dlhú drážku vyrobiteľnú bez prepnutia obrobku.
Pozdĺžny pohyb býva označený ako os X, priečny ako os Y. Pri výškovom pohybe overte, či sa údaj týka hlavy, stola alebo iného mechanizmu. Potrebný rozsah počítajte vrátane nájazdu a výjazdu nástroja a skontrolujte možné kolízie s úpinkami či zverákom.
Pre jednotlivé malé diely môžu stačiť kratšie pojazdy. Väčší rozsah sa oplatí, ak potrebujete obrábať vzdialenejšie prvky na jedno upnutie. Obmedzíte tým prestavovanie a opätovné ustavovanie súčasti.
Výškový priestor a vyloženie vretena
Medzi stolom a vretenom musí byť miesto pre celú zostavu: zverák alebo prípravok, obrobok, upínač a nástroj. Dlhý vrták v skľučovadle zaberie iný priestor ako krátka fréza v klieštinovom držiaku. Preverte tiež možnosť výmeny nástrojov počas zamýšľaného postupu.
Zdvih pinoly nie je to isté ako výškové prestavenie hlavy ani maximálna vzdialenosť vretena od stola. Dôležité je tiež vyloženie vretena, teda dosah osi nástroja voči stĺpu. Pri rozmernejšom diele môže práve stĺp obmedziť prístup k požadovanému otvoru alebo ploche.
Vŕtaciu a frézovaciu kapacitu kontrolujte samostatne
Maximálny vŕtací priemer nevyjadruje kapacitu pri frézovaní. Výrobca môže samostatne uvádzať dovolený priemer vrtáka, stopkovej frézy a čelnej frézovacej hlavy. Každý údaj popisuje inú operáciu a môže byť viazaný na konkrétny materiál alebo podmienky.
Ani povolený priemer čelnej frézy neurčuje ľubovoľnú hĺbku záberu. Reálne možnosti závisia od materiálu, nástroja, upnutia, vyloženia a rezných podmienok. Pre pravidelné obrábanie preto predložte predajcovi konkrétnu operáciu, nie iba požadovaný priemer nástroja.
Pri náročnejšej práci porovnajte aj nástrojárske frézky . Ich prínos posudzujte podľa konštrukcie a výbavy presného modelu. Samotný názov skupiny nezaručuje konkrétne posuvy, horizontálne vreteno ani požadovanú produktivitu.
Tuhosť konštrukcie ovplyvňuje využiteľnosť stroja
Pri frézovaní pôsobia na zostavu aj bočné sily. Sledujte preto konštrukciu stĺpa, vedenie hlavy, uloženie vretena a vedenie pracovného stola. Pre pravidelnú prácu je dôležité aj nastavovanie vôlí a možnosť spevniť časti, ktoré sa pri danej operácii nemajú pohybovať.
Vyššia hmotnosť môže sprevádzať robustnejšie prevedenie, sama ale nezaručuje presnosť hotového dielu. Výsledok ovplyvňuje aj nástrojová zostava a upnutie obrobku. Zbytočne dlhé vyloženie nástroja zvyšuje jeho náchylnosť na priehyb a vibrácie.
Pre príležitostné ľahké operácie môže vyhovovať kompaktné prevedenie. Pokiaľ plánujete pravidelný väčší úber materiálu, overte vhodnosť stroja pre konkrétny záber a prevádzku. Nároky na presnosť formulujte ako toleranciu súčasti, ktorú potrebujete vyrobiť.
Otáčky, prevody a motor vyberajte podľa nástrojov
Potrebné otáčky závisia od materiálu, priemeru a prevedenia nástroja. Pre drobné vrtáky a malé frézy môžu byť dôležité vyššie otáčky, pre väčšie nástroje taktiež vhodná spodná hranica rozsahu. Konkrétne nastavenie vždy vychádza z odporúčaní výrobcu nástroja a možností stroja.
Plynulá regulácia uľahčuje zmenu otáčok pri striedaní práce. Prevodové stupne zase určujú jednotlivé mechanické rozsahy pohonu. Posudzovajte obe vlastnosti spoločne; samotná možnosť nastaviť nízke otáčky nepotvrdzuje vhodnosť pre náročný záber.
Pri motore rozlišujte príkon a výstupný výkon a porovnávajte rovnaké pracovné režimy. Údaj S1 pre trvalý chod nie je priamo zameniteľný s hodnotou pre režim S6. Výkon hlavného pohonu tiež nezamieňajte s výkonom posuvu alebo chladiaceho čerpadla.
Upínanie nástrojov a obrobkov patrí do výberu od začiatku
Upínací kužeľ vretena ovplyvňuje výber držiakov a nástrojov. Vedľa jeho označenia overte spôsob zaistenia, prípadný závit ťažnej tyče a kompatibilitu celej zostavy. Prítomnosť vŕtacieho skľučovadla v dodávke neznamená, že je vhodné aj na bočné frézovanie.
V príslušenstve k frézam a frézam vyberajte držiaky, klieštiny, úpinky a ďalšie vybavenie podľa presného stroja a zamýšľanej operácie. Pri nástrojoch skontrolujte nielen pracovný priemer, ale aj stopku a potrebný dosah.
Pre obrobky porovnajte vhodné strojné zveráky . Rozhoduje rozovretie, výška celej zostavy, vhodnosť na frézovanie a upevnenie na stôl. Široké čeľuste nepomôžu, pokiaľ zverák obmedzí potrebný pojazd alebo zaberie príliš veľa výškového priestoru.
Podrobnejší výber upnutia rozoberá článok ako vybrať strojný zverák . Pri priamom upínaní dielu na stôl kontrolujte aj rozmery T-drážok, upínacích prvkov a podpier.
Posuvy, odmeriavanie a závitovanie
Ručný posuv môže dobre vyhovovať jednotlivým opravám a rôznorodým menším úlohám. Motorový posuv uľahčuje dlhšie pracovné priechody. Overte však, ktorú os poháňa a či ide o pracovný posuv, alebo iba o prestavovanie hlavy.
Digitálne odmeriavanie polohy pomáha pri nastavovaní rozstupov, súradníc a opakovaných rozmerov. Zistite počet meraných osí. Displej otáčok ani samostatné meranie vysunutia pinoly nepredstavujú rovnakú výbavu ako odmeriavanie pohybov stola.
Pokiaľ potrebujete závitovať, overte výslovne závitovaciu funkciu a jej limity. Ľavý a pravý chod sám nepotvrdzuje automatický závitovací cyklus. Požiadavky na závitník, držiak a ovládanie musia zodpovedať dokumentácii konkrétneho modelu.
Rozhodovacia tabuľka podľa zamýšľanej práce
| Potreba | Na čo sa zamerať | Pre koho je riešenie vhodné |
|---|---|---|
| Drobné držiaky, otvory a ľahké drážky | Kompaktné prevedenie, jemné nastavenie a vhodné upínanie malých nástrojov | Domáca dielňa a príležitostné opravy |
| Striedanie vŕtania a frézovania | Ovládanie pinoly, výškový priestor a rýchlosť výmeny nástrojov | Servis a údržbárska dielňa |
| Presné rozstupy otvorov a opakované osadenie | Pojazdy, odmeriavanie polohy a stabilné upnutie | Výroba prípravkov a kusových súčastí |
| Pravidelné frézovanie oceľových dielov | Tuhosť celej zostavy, prevody a potvrdené možnosti obrábania | Zámočnícka a strojárenská prevádzka |
| Vyššie alebo rozmernejšie obrobky | Vzdialenosť vretena od stola, vyloženie, nosnosť a manipulácia | Opravárenská dielňa s väčšími súčasťami |
Napájanie, chladenie a priestor v dielni
Pred objednaním overte napájanie presnej varianty stroja a požiadavky na pripojenie a istenie. Dostupnosť 230 V alebo 400 V môže výber obmedziť, samotné napätie však nevyjadruje presnosť ani frézovaciu schopnosť stroja.
Priestor plánujte pri krajných polohách stola, s prístupom k ovládaniu, výmene nástrojov a údržbe. Stolný model potrebuje zodpovedajúci pevný podstavec. Pri ťažšom stroji riešte aj nosnosť podkladu a možnosti manipulácie.
Overte rozsah chladiacej výbavy a požiadavky návodu na jej používanie. Do prevádzky patrí starostlivosť o kvapalinu, mazanie a odstraňovanie triesok. Meranie, čistenie a výmenu nástroja vykonávajte po zastavení a zaistení stroja podľa návodu výrobcu.
Doprava, inštalácia a rozpočet celej zostavy
Skontrolujte rozmery stroja i prepravného balenia, priechod dverami a spôsob vykládky. Čistá hmotnosť stroja a prepravná hmotnosť sú rozdielne údaje. Ustavenie a uvedenie do prevádzky musí zodpovedať dokumentácii výrobcu.
Do rozpočtu zahrňte zverák, držiaky, nástroje, meradlá, prevádzkové prostriedky a prípadný podstavec. Rozsah dodávky porovnajte položku po položke. Fotografie vybaveného stroja nemusia zodpovedať obsahu základného balenia.
Akú vŕtačko-frézku teda zvoliť?
Pre občasné menšie úlohy vyberajte kompaktné prevedenie podľa skutočnej pracovnej zostavy. Pre pravidelné opravy a údržbu pridajte dôraz na tuhosť, ovládanie a ľahké prestavovanie. Pre častú výrobu prípravkov posudzovajte prínos odmeriavania a posuvov. Rozhodujúce je, či stroj zvládne vaše operácie so zodpovedajúcim upnutím a prijateľnou prípravou práce.
Najčastejšie chyby pri výbere
- Zámena vŕtacej kapacity za možnosti frézovania.
- Posudzovanie pracovného rozsahu iba podľa rozmerov stola.
- Nezapočítanie zveráka, držiaka a nástroja do výškového priestoru.
- Výber motora podľa najvyššej hodnoty bez kontroly pracovného režimu.
- Predpoklad, že dodané vŕtacie skľučovadlo vyhovuje na frézovanie.
- Zámena ukazovateľa otáčok za odmeriavanie polohy.
- Považovanie motorového zdvihu hlavy za pracovný posuv.
- Podcenenie ceny upínania, nástrojov, dopravy a inštalácie.
Časté otázky k výberu vŕtačko-frézky
Je možné na vŕtačko-frézke obrábať oceľ?
Pokiaľ také použitie výrobca dovoľuje, áno. Konkrétne možnosti závisia od konštrukcie, nástroja, upnutia a rezných podmienok. Schopnosť obrábať oceľ sama neznamená vhodnosť pre pravidelný veľký úber.
Stačí poznať maximálny vŕtací priemer?
Nestačí. Pre frézovanie overte samostatné kapacity, pojazdy, výškový priestor a upínanie. Pri vŕtacom údaji navyše skontrolujte materiál a podmienky, ku ktorým sa vzťahuje.
Potrebujem digitálne odmeriavanie?
Najväčší prínos môže mať pri častom nastavovaní rozstupov a súradníc. Pre jednotlivé jednoduché úlohy môže vyhovovať ručné nastavovanie. Odmeriavanie nenahrádza tuhosť, nastavenie ani kontrolu hotového dielu.
Je vŕtacie skľučovadlo vhodné aj pre stopkové frézy?
Jeho vhodnosť nemožno predpokladať. Na frézovanie použite upnutie výslovne určené pre daný nástroj a zaťaženie a overte jeho správne zaistenie vo vretene.
Čo poslať predajcovi na odporúčanie vhodného stroja?
Výkres alebo fotografiu typického dielu, rozmery polotovaru, materiál, zoznam operácií a požadované tolerancie. Pridajte početnosť práce, dostupné napájanie a priestorové obmedzenia dielne.
Prezrite si vŕtačko-frézky na kov a porovnajte ich podľa svojich obrobkov aj celého pracovného postupu. S výberom vám pomôžeme overiť potrebné pojazdy, upnutia a vybavenie, aby zostava zodpovedala plánovanému vŕtaniu aj frézovaniu.
Autor článku: Tomas Gerlich